
 English

Suponga que tiene una línea de película soplada para película de mantillo agrícola. El primer rollo tiene un color negro profundo y uniforme. Después de dos horas, aparecen finas rayas y luego pequeñas motas que provocan roturas de la película. Su proveedor actual insiste en que el masterbatch es "el mismo de siempre". La configuración de la máquina no ha cambiado. Este es el momento en el que muchos procesadores descubren que el masterbatch negro no es una mercancía.
El masterbatch negro rara vez falla, obviamente. Fracasa económicamente, en forma de tiempo de inactividad, rollos rechazados, pruebas de impacto fallidas o retornos después de tres meses de exposición al aire libre. Seleccionar el masterbatch negro adecuado significa hacer coincidir el grado con su polímero, su proceso, las condiciones de uso final de su producto y sus obligaciones de cumplimiento. Esta guía está escrita desde la perspectiva de nuestra fábrica en E-LUCK, donde producimos masterbatch negro para película soplada, moldeo por inyección, extrusión de tuberías, embalajes en contacto con alimentos y componentes automotrices. A continuación compartimos la lógica de selección que aplicamos a las solicitudes de nuestros propios clientes, incluidos los números, pruebas y tolerancias que separan una buena compra de una costosa.
Qué es Black Masterbatch y por qué es importante la elección correcta
El masterbatch negro es una dispersión concentrada de pigmento de negro de humo en un soporte termoplástico, producido mediante combinación por fusión y peletización. Un grado típico contiene entre un 20% y un 50% de negro de humo más dispersantes y aditivos funcionales cuidadosamente dosificados, como antioxidantes, estabilizadores UV, agentes deslizantes o agentes antiestáticos. El procesador mezcla el masterbatch con resina natural en una proporción de dilución, generalmente del 1% al 8%, para colorear el producto final.
El uso de masterbatch en lugar de negro de humo en bruto resuelve problemas prácticos: elimina el polvo en el taller, acorta el tiempo de cambio de color y mejora la consistencia de un lote a otro. Pero el masterbatch no es un colorante inerte. Su resina portadora y su paquete de aditivos entran en la formulación final e influyen en el flujo de fusión, la cristalización, la calidad de la superficie, la resistencia de la línea de soldadura y el envejecimiento a largo plazo. Es por eso que un masterbatch que funciona bien en una bolsa de compras puede resultar desastroso dentro de un engranaje de nailon o una carcasa de policarbonato.
¿Qué hay dentro de un masterbatch negro?
- Pigmento negro de carbón (Color Index Pigment Black 7), que determina la negrura, el matiz, la protección UV y las propiedades eléctricas.
- Resina portadora, seleccionada para combinar con el polímero base o para actuar como vehículo compatible en mezclas.
- Dispersantes poliméricos y agentes humectantes, que mantienen separadas las partículas de negro de carbón durante la composición fundida.
- Aditivos funcionales, incluidos antioxidantes, estabilizadores de procesamiento, absorbentes de rayos UV y retardantes de llama cuando sea necesario.
Grado y carga del negro de humo: dos decisiones que establecen límites de rendimiento
El negro de carbón no es un solo material. Los fabricantes producen docenas de grados que difieren en el tamaño de las partículas primarias, la estructura de los agregados y la química de la superficie. Estas propiedades afectan la negrura (negro), la intensidad del tinte, la dificultad de dispersión, la viscosidad del fundido, la conductividad y el precio. Cuando especifica un masterbatch negro, en realidad está especificando un grado y una concentración de negro de carbón.
Cómo influyen las propiedades del negro de humo en la pieza final
| propiedad del negro de carbón | Efecto sobre el masterbatch y el producto final |
|---|---|
| Tamaño de partícula primaria más pequeño | Mayor brillo, tinte más fuerte, mejor protección UV, pero más difícil de dispersar y mayor costo |
| Mayor tamaño de partícula primaria | Dispersión más fácil, menor costo, menor oscuridad, a menudo un matiz más azul o marrón. |
| Mayor estructura agregada | Una mayor viscosidad de la masa fundida y una mejor conductividad pueden aumentar la rigidez pero aumentan la presión de la criba. |
| Estructura agregada inferior | Menor viscosidad, buen brillo, menor conductividad. |
| Oxidación superficial | Cambia la interacción con el portador, afecta la dispersión en polímeros polares como PA y PET. |
Para la mayoría de las aplicaciones, la elección práctica es entre negro de horno con alto contenido de pigmento (tamaño de partícula pequeño, negrura muy alta), negro de horno de color medio (negrura y dispersión equilibradas) y negro de horno estándar o de color bajo (fácil dispersión, económico). A menudo se prefiere un tono azul en envases y bienes de consumo porque se lee como "negro más intenso"; Los matices marrones aparecen en algunas calidades de bajo costo.
Carga de negro de carbón: más no siempre es mejor
| Nivel de carga | Contenido de negro de humo | Uso típico | Compensación |
|---|---|---|---|
| Bajo | 15% - 25% | Coincidencia de colores, altos índices de reducción, procesos de baja viscosidad | Se necesita más masterbatch por pieza; Menor costo de pigmento por kilogramo. |
| Estándar | 25% - 35% | Moldeo por inyección general, moldeo por soplado y la mayoría de aplicaciones de películas. | Costo y manejo equilibrados; amplia ventana de procesamiento |
| Alto | 35% - 50% | Películas agrícolas, tuberías y embalajes de alto ocultamiento. | Bajoer dosage per part; requires strong compounding capability |
| Ultra alto | 50% - 60% | Grados funcionales especiales, compuestos conductores | Proceso muy exigente; opciones de operador limitadas |
Cuando se aumenta la carga de negro de humo, el masterbatch se vuelve más difícil de producir y la viscosidad de la masa fundida aumenta. Al mismo tiempo, se necesita una menor decepción, por lo que los costes de logística y almacenamiento disminuyen. La carga óptima depende de la capacidad de mezcla de su extrusora, la calidad de dispersión requerida y el objetivo de oscuridad final. Nuestros grados de alta concentración de alrededor del 40 % de negro de carbón están diseñados para usarse con una reducción del 2 % al 3 % en películas sopladas, lo que a menudo reduce el costo total y mejora la opacidad.
Coincidencia de resina portadora: la regla de selección que evita la mayoría de los fallos
La resina portadora retiene el negro de humo en una matriz plástica compatible. La primera regla es simple: el soporte debe ser químicamente compatible con el polímero base, o al menos con uno de sus componentes principales. Cuando el portador es incompatible, el masterbatch forma una fase separada, lo que provoca aglomerados, rayas, delaminación, pérdida de resistencia al impacto o rugosidad de la superficie.
| polímero base | Transportista recomendado | Por qué es importante |
|---|---|---|
| Película LDPE/LLDPE | PEBD o PEBD | La mejor claridad de película, sin geles, alta compatibilidad |
| Tuberías de HDPE/PP | PEAD o PP | Mantiene la resistencia hidrostática y el comportamiento estable del troquel. |
| Piezas de inyección de PP | PP | Evita la reducción del impacto y el moteado de la superficie. |
| ABS/PS | AS/SAN o PS | Previene la pérdida de brillo y las rayas visibles del soporte. |
| PA (nylon) | PA | Previene la floración y la degradación mecánica. |
| ordenador personal | ordenador personal or PC-compatible alloy | Previene microfisuras y turbidez; mantiene la resistencia al impacto |
| PET/PBT | PET/PBT | Mantiene la cristalización y evita la hidrólisis. |
| PPS / PPA / alta temperatura | Portadores especiales de alta temperatura | Debe sobrevivir a altas temperaturas de fusión sin degradación. |
A veces nos encontramos con compradores que quieren utilizar un masterbatch negro "universal" para todo y reducir el inventario. El enfoque universal funciona sólo para mezclas de poliolefinas compatibles y aplicaciones de baja especificación. Para los plásticos técnicos, el soporte no es un detalle; es el factor principal que determina si el pigmento negro permanece finamente disperso y si la pieza pasa las pruebas mecánicas requeridas. Cuando un cliente no puede compartir el grado exacto de resina, solicitamos el índice de flujo de fusión y la aplicación final; Esto suele ser suficiente para seleccionar un transportista seguro.
Advertencia del transportista: Si el portador se funde muy por debajo de su temperatura de procesamiento y no está relacionado químicamente con su polímero base, el riesgo de un problema de compatibilidad es alto. Solicite siempre al proveedor que indique por escrito el tipo de transportista.
Elección por proceso y aplicación
El siguiente filtro es su proceso de producción, porque cada proceso impone un historial de corte, un tiempo de residencia y una temperatura de fusión diferentes en el masterbatch. Un grado destinado al moldeo por inyección puede verse bien en una prueba de película, pero producir geles a altas velocidades en la línea de película. Es posible que un grado de película utilizado en moldeo por inyección no proporcione la retención de impacto requerida. Seleccionar primero por proceso evita muchas sorpresas.
película soplada
película soplada processors need black masterbatch with excellent filterability, low gel count, and stable rheology. Blackness is important, but a masterbatch that blocks the screen pack every four hours destroys productivity. Typical film grades contain 30% to 45% carbon black in an LDPE or LLDPE carrier, with let-down ratios of 2% to 4%. For agricultural film, the masterbatch must also provide long-term UV protection and often withstand contact with agrochemicals.
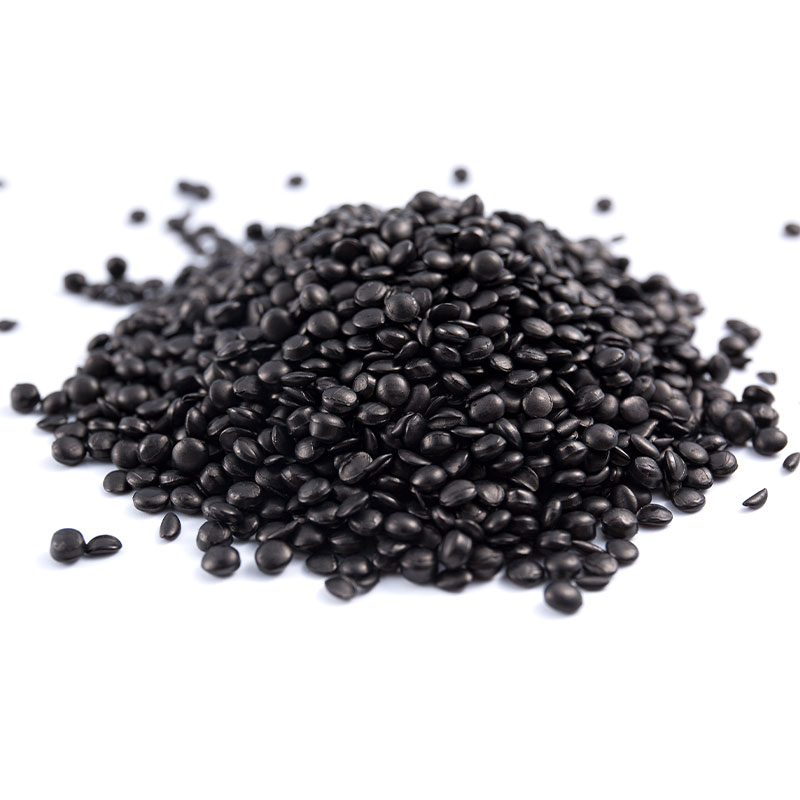 Alto Hiding Black Concentrated Masterbatch for Film and Molding Este masterbatch a base de PE con aproximadamente un 46 % de negro de carbón ofrece un fuerte poder cubriente y un procesamiento estable para películas sopladas, tuberías y moldeo por inyección, lo que aborda las preocupaciones sobre filtrabilidad y flujo planteadas en la discusión. Ver producto →
moldeo por inyección
Los moldeadores por inyección deben evaluar cómo el masterbatch afecta la resistencia al impacto, la apariencia de la línea de soldadura, el brillo de la superficie y el depósito del molde. Los masterbatches con alto contenido de negro de carbón y con poca humectación pueden reducir la resistencia al impacto con muescas entre un 10% y un 30% en PP o ABS. Si la pieza tiene paredes delgadas, la fluidez del masterbatch también importa. La reducción es generalmente del 2 % al 5 % y es esencial un portador que combine con la resina base para mantener las marcas de las líneas de soldadura menos visibles.
extrusión de tuberías
Los grados de las tuberías se juzgan por la calidad de la dispersión y el rendimiento a largo plazo. Para las tuberías de agua de PE, el contenido final de negro de humo debe ser de alrededor del 2 % al 2,5 % para la resistencia a los rayos UV, y el nivel de dispersión se evalúa de acuerdo con la norma ISO 18553. El negro de humo mal disperso crea puntos de concentración de tensiones que reducen la resistencia a la presión y la resistencia al crecimiento de grietas. El transportador no debe cambiar el flujo de fusión de la tubería, o el control del espesor de la pared se vuelve inestable.
| Proceso | Criterios de selección clave | Decepción típica | Síntomas de falla si está mal |
|---|---|---|---|
| película soplada | Recuento de gel, filtrabilidad, opacidad, negrura. | 2% - 4% | Rayas, poros, roturas de película |
| película de casting | Brillo superficial, compatibilidad con aditivos | 2% - 3% | Líneas de troquel, neblina, bloqueo. |
| moldeo por inyección | Retención de impacto, línea de soldadura, brillo, flujo | 2% - 5% | Líneas de soldadura débiles, superficie moteada |
| extrusión de tuberías | Clasificación de dispersión ISO, UV, resistencia a la presión | 2% - 6% | Tubería quebradiza, agrietamiento temprano |
| moldeo por soplado | Impacto de caída, distribución de paredes, calidad de superficie. | 2% - 4% | Pared irregular, baja resistencia a caídas |
Si no está seguro de si un masterbatch es adecuado para su línea, le recomendamos una prueba práctica: ejecute la clasificación a su nivel normal durante un turno, inspeccione la película o las piezas contra una fuente de luz y registre la presión del filtro. Nuestro equipo sigue el mismo protocolo al calificar un nuevo grado en nuestra propia fábrica.
Masterbatch negro en contacto con alimentos: el cumplimiento es un requisito de diseño
Cuando se utiliza masterbatch negro en envases de alimentos, vajillas, cubiertos o recipientes de frutas y verduras, el pigmento, el portador y los aditivos deben cumplir con las normas de contacto con alimentos. En la Unión Europea, el marco pertinente es el Reglamento (UE) n.º 10/2011 sobre materiales y objetos plásticos destinados a entrar en contacto con alimentos; en los Estados Unidos, FDA 21 CFR establece reglas para colorantes y componentes poliméricos; en China se aplica la serie GB 4806. Estas regulaciones limitan la migración de sustancias del artículo terminado y requieren datos de calidad que cumplan.
El negro de carbón crudo puede contener impurezas como hidrocarburos aromáticos policíclicos (HAP), metales pesados y azufre residual. El masterbatch negro para contacto con alimentos está formulado a partir de grados de pigmentos purificados y portadores de alta pureza, y la línea de composición se limpia y controla para evitar la contaminación cruzada. No basta con añadir más dispersante: la fórmula completa debe pasar las pruebas de migración y el proceso de producción debe demostrar trazabilidad.
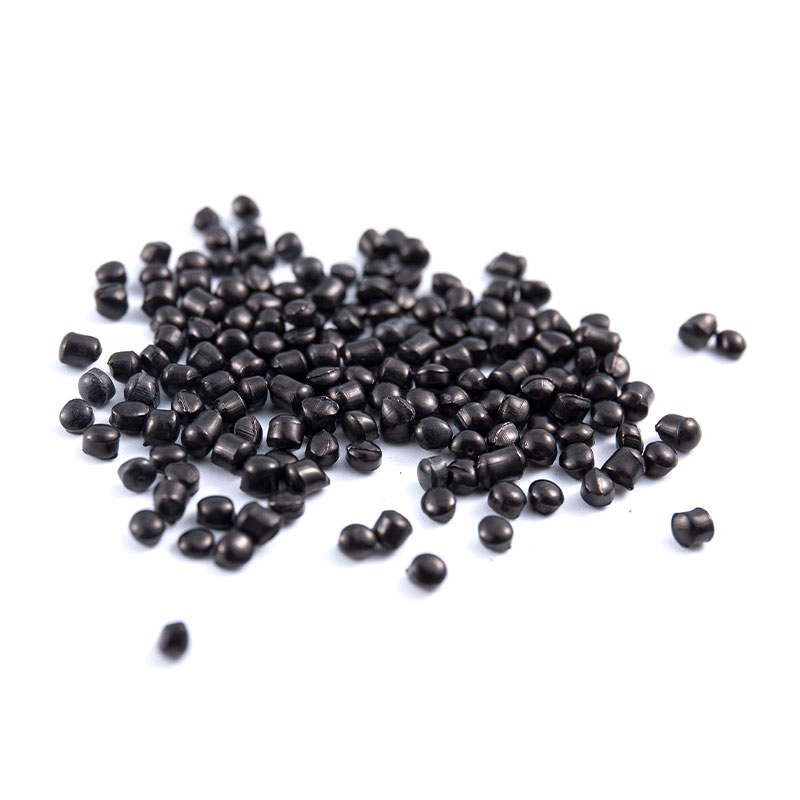 Masterbatch negro en contacto con alimentos para vajillas resistentes a roturas Desarrollado para vajillas en contacto con alimentos, este masterbatch a base de PE con 40 % de negro de humo y carbonato de calcio proporciona una coloración uniforme, mejora la resistencia al calor y al impacto y cumple con los estándares de seguridad alimentaria, lo que respalda los requisitos de las pruebas de migración que se destacan a continuación. Ver producto →
Al evaluar un grado de contacto con alimentos, solicite al proveedor la regulación específica contra la cual se probó el producto, las condiciones de la prueba (temperatura, tiempo, simulante alimentario) y el resultado de la migración. Una declaración general de "calidad alimentaria" sin datos de prueba no es base suficiente para una decisión de compra.
En el caso de vajillas y recipientes, el producto también tiene que resistir repetidos lavados y tensiones mecánicas. Por lo tanto, se debe evaluar la resistencia al impacto, la estabilidad en el lavavajillas y la ausencia de descamación de la superficie de un masterbatch negro en contacto con alimentos, no solo para determinar el cumplimiento de la migración. Cubrimos las preguntas prácticas de cumplimiento con más detalle en nuestra guía sobre seguridad y cumplimiento del masterbatch negro en contacto con alimentos .
Resistencia a los rayos UV y intemperie a largo plazo
El negro de humo es uno de los estabilizadores UV más eficaces y económicos para poliolefinas, siempre que esté bien disperso y presente en una concentración suficiente. El negro de humo de partículas finas absorbe la radiación ultravioleta y la convierte en calor, protegiendo la cadena polimérica de la fotooxidación. La relación entre el contenido de negro de carbón y la vida al aire libre no es lineal: pequeños aumentos en la concentración pueden conducir a grandes aumentos en la vida útil.
Esta es la razón por la que las películas agrícolas, las geomembranas y las tuberías exteriores casi siempre especifican un contenido de negro de humo de al menos el 2 % en el producto terminado. El uso de un masterbatch al 40 % con una reducción del 5 % proporciona exactamente un contenido final de negro de carbón del 2 %. Pero la concentración por sí sola no es suficiente: los aglomerados de negro de humo actúan como puntos de falla donde pueden iniciarse grietas, por lo que el índice de dispersión es tan importante como la dosis.
Para piezas que deben conservar su apariencia bajo la luz solar a largo plazo, como molduras exteriores de automóviles o muebles de exterior, los proveedores de masterbatch deben poder proporcionar datos de resistencia a la intemperie de pruebas de arco de xenón o QUV, incluido el cambio de color (delta E) y la retención de brillo después de horas de exposición específicas. Pregunte por el método de prueba, los parámetros del ciclo y los criterios de aceptación.
Masterbatch negro de grado automotriz: tolerancias estrictas, consecuencias reales
En las piezas de automóviles es donde la selección de masterbatch negro se vuelve realmente exigente. Las piezas interiores deben cumplir con los límites de compuestos orgánicos volátiles (COV) y empañamiento, porque el ambiente confinado de la cabina hace que las emisiones de gases sean visibles en las ventanas y detectables por el olfato. Las piezas exteriores deben resistir años de luz solar, calor, humedad y contacto con productos químicos para carreteras sin decolorarse, decolorarse ni agrietarse. Las piezas estructurales funcionales deben conservar rigidez y resistencia al impacto después del envejecimiento.
Para aplicaciones interiores, el masterbatch negro con bajo contenido de VOC se produce con resinas portadoras y aditivos cuidadosamente seleccionados que no generan aldehídos u otros volátiles a las temperaturas de moldeo. Los estándares de prueba comúnmente citados son VDA 278 para análisis VOC/TSN, PV 3015 para condensación o nebulización y varias especificaciones OEM para emisiones totales de carbono. Cuando nuestros clientes solicitan calidades de interiores de automóviles, confirmamos qué especificación OEM es el objetivo antes de recomendar un producto.
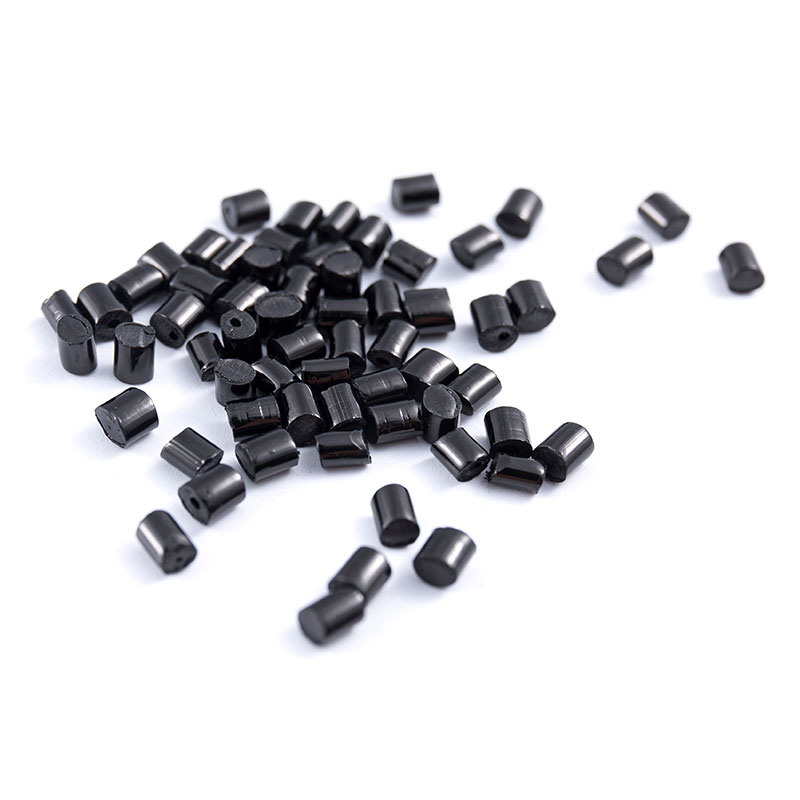 Bajo Volatile Environmentally Friendly Interior Black Masterbatch Este producto está diseñado específicamente para interiores de automóviles y hogares, enfatizando las bajas emisiones de VOC (compuestos orgánicos volátiles) y la baja migración, reduciendo efectivamente... Ver producto →
Para las piezas exteriores, las propiedades clave son la resistencia a la intemperie, la resistencia al rayado y el brillo estable. Un masterbatch con un brillo muy alto a menudo contiene partículas de negro de humo más finas, que pueden reducir ligeramente la dureza de la superficie; Para equilibrar la negrura con la resistencia al rayado es necesario ajustar el grado de negro de humo y el paquete de aditivos. Esta es la razón por la que las calidades exteriores de los automóviles no son simplemente calidades "altas de negro"; son sistemas finamente sintonizados.
Calidad de dispersión y cómo verificarla
La calidad de la dispersión es el factor más importante que separa un buen masterbatch negro de un masterbatch negro deficiente. Una mala dispersión significa que los aglomerados de negro de carbón permanecen en la matriz plástica. Bajo tensión, estos aglomerados se convierten en iniciadores de grietas; en el cine, provocan poros y desgarros; en tubería, reducen la resistencia a la presión; en una pieza moldeada, crean puntos opacos y puntos débiles.
Métodos prácticos de verificación.
- Prueba de película: presione o sople una película delgada (de 20 a 30 micrómetros) de una muestra del compuesto e inspeccione contra una fuente de luz potente. Cuente el número de motas visibles de más de 30 micrómetros por metro cuadrado.
- Valor de presión del filtro: fuerce la masa fundida a través de una malla de filtro fina (por ejemplo, 15 o 25 micrómetros) en condiciones controladas y mida el aumento de presión con el tiempo. Una tasa de aumento más alta indica una dispersión más pobre.
- Verificación mecánica: pruebe las barras del molde de inyección en las mismas condiciones que sus piezas de producción, luego compare el alargamiento a la rotura, la resistencia al impacto con muescas y el rendimiento de la línea de soldadura con una referencia sin completar.
- Comprobación de superficie: compare el brillo y el color de placas moldeadas en la misma herramienta bajo parámetros idénticos; Una variación significativa sugiere problemas de dispersión o portadores.
Para los productores de tuberías, la norma ISO 18553 especifica un método para evaluar el grado de dispersión de pigmentos en una sección de la pared de la tubería. La calificación divide los aglomerados observados en clases de tamaño y asigna una puntuación; puntuaciones más bajas indican una mejor dispersión. Si su proveedor no puede proporcionar una micrografía o clasificación de dispersión, es una señal de advertencia antes de realizar un pedido grande.
Costo por kilo versus costo total de uso
El error de compra más común de masterbatch negro es comparar el precio por kilogramo e ignorar la dosis necesaria para lograr el color negro y la opacidad objetivo. Un grado de bajo costo con un poder de tinte débil puede necesitar una reducción del 5%, mientras que un grado de alta concentración y precio más alto funciona con un 2,5%. La contribución total de masterbatch por tonelada de producto terminado es la cifra que importa.
| factores | Estándar grade | Alto-load grade |
|---|---|---|
| Precio del lote maestro | 2,6 $/kilo | 3,6 $/kilo |
| Relación de bajada | 4% | 2,5% |
| Masterbatch por tonelada de producto | 40 kilogramos | 25 kilos |
| Costo del color por tonelada | $104 | $90 |
| Espacio de almacén por 10 toneladas de producto | 400 kilos | 250 kilogramos |
En este ejemplo, la calidad de alta carga cuesta más por kilogramo pero ahorra dinero por tonelada, reduce el espacio de almacenamiento y acorta el tiempo de cambio de color porque se manipula menos material. Sin embargo, la comparación sólo es válida si el grado de alta carga logra la misma negrura, brillo, dispersión y rendimiento mecánico. Si no cumple alguno de esos requisitos, el aparente ahorro desaparece rápidamente.
Regla de costos: compare el masterbatch basándose en el costo por tonelada de producto terminado, nunca únicamente en el costo por kilogramo. Y nunca acepte un beneficio de precio que dependa de reducir su estándar de dispersión.
También existe un costo oculto en la inconsistencia entre lotes. Si el tono o el flujo de fusión del masterbatch varían, cada lote de su producto corre el riesgo de ser rechazado. Cuando lanzamos un lote de producción, verificamos el color negro, la intensidad del tinte, el contenido de negro de carbón mediante la prueba de cenizas, la humedad y el valor de presión del filtro; El certificado de análisis se incluye con cada envío.
Errores de selección comunes
- Proyectando sólo la oscuridad, no la dispersión. Un grado de alto brillo con aglomerados fallará con más frecuencia que un grado de más fácil dispersión con un grado de negrura ligeramente menor.
- Ignorando la resina portadora. El uso de un soporte de PE para un producto de PA o un producto de ABS puede reducir significativamente las propiedades mecánicas, incluso si el color parece correcto.
- Elegir un masterbatch al precio más barato por kilogramo sin medir la proporción de reducción necesaria para superar su propio estándar de color.
- Agregar el masterbatch a una mezcla de diferentes polímeros sin verificar si el portador es compatible con todos ellos.
- Suponiendo que todos los masterbatch negros cumplan con los requisitos alimentarios porque son negros. El cumplimiento es una cuestión de formulación, no una cuestión de color.
- Cambiar de proveedor de masterbatch sin calificar el nuevo grado en la línea de producción real en condiciones operativas normales.
- Olvidar las interacciones de los aditivos: un masterbatch que contenga slip y antiblock puede no ser adecuado para la laminación o la adhesión de impresión.
Muchos de estos errores surgen sólo después de que el producto está en el campo, lo que hace que su corrección sea costosa. Un simple procedimiento de calificación al principio, que incluya una prueba de dispersión y una prueba de producción a pequeña escala, puede evitar la mayoría de ellos.
Cuando los productos estándar no son suficientes: desarrollo personalizado
El masterbatch negro estándar cubre la mayoría de las aplicaciones, pero algunos requisitos no se pueden cumplir con un grado comercial. Es posible que necesite un portador que coincida con un polímero poco común, un nivel de negro de humo superior al 50 %, un paquete de aditivos para retardo de llama o rendimiento antiestático, un matiz de color específico para el reconocimiento de la marca o un auxiliar de procesamiento que evite la acumulación de matrices en una línea de película muy rápida. En estos casos, el desarrollo personalizado suele ser más rápido y fiable que intentar combinar aditivos separados en su propia planta.
En nuestra fábrica, el desarrollo de masterbatch negro personalizado comienza con una breve hoja de especificaciones: polímero base, índice de flujo de fusión, tipo de proceso, temperaturas de funcionamiento, objetivo de bajada, requisitos reglamentarios y las pruebas de rendimiento que debe pasar el producto terminado. Luego seleccionamos el grado de negro de humo, el portador y el paquete de aditivos, producimos una muestra en un mezclador a escala de laboratorio y la enviamos con un informe. La muestra se optimiza en uno o dos ciclos hasta que se alcanzan la oscuridad, la dispersión y las propiedades físicas objetivo, momento en el que pasamos a una prueba a escala de producción.
Especificar
Polímero base, proceso, objetivo de descenso, necesidades regulatorias y pruebas de rendimiento.
muestra
Elaboramos una muestra a escala de laboratorio y entregamos un informe de formulación completo.
Validar
Usted prueba la muestra en su propia línea o en nuestro laboratorio bajo las condiciones acordadas.
Escala
Prueba de producción, luego liberación del lote con certificado de análisis.
El desarrollo personalizado suele funcionar mejor cuando la cantidad justifica el esfuerzo de ingeniería. Incluso entonces, recomendamos comenzar con el producto estándar más parecido antes de encargar una nueva fórmula; Muchos clientes descubren que un grado estándar ya cumple con sus especificaciones una vez que seleccionan el transportador correcto.
Preguntas frecuentes
¿Cuál es la diferencia entre el masterbatch negro y el negro de humo en bruto?
El masterbatch negro es una mezcla granulada predispersada de negro de humo y una resina portadora. El negro de humo en bruto es un polvo fino que es difícil de manipular, genera polvo, se aglomera fácilmente y requiere una mezcla intensiva antes de alcanzar un nivel de dispersión aceptable. Masterbatch simplifica el proceso y mejora la consistencia.
¿Qué contenido de negro de humo debo elegir?
Para películas en general y moldeo por inyección, un rango práctico es de 30% a 40% de negro de carbón en el masterbatch. Para películas y tuberías agrícolas, los grados de carga más altos, alrededor del 40% al 50%, permiten que el contenido final de negro de carbón alcance del 2% al 2,5% con una relación de bajada baja. Lo óptimo depende de la capacidad de mezcla de su proceso y del color objetivo.
¿Se puede utilizar un masterbatch negro para todos los plásticos?
No. La resina portadora debe ser compatible con el polímero base. Un masterbatch a base de PE puede funcionar en mezclas de PP o EVA, pero no es adecuado para ABS, PC, PA, PET o PPS. Para plásticos de ingeniería, seleccione siempre un masterbatch cuyo portador coincida con la familia de resinas.
¿Cómo puedo verificar la calidad de la dispersión antes de comprar en volumen?
Solicite al proveedor un valor de presión del filtro y una micrografía de dispersión de la película, luego realice una prueba de producción con su bajada normal. Inspeccione la película o las piezas moldeadas bajo una luz intensa y compare las propiedades mecánicas con una muestra de referencia. Estas comprobaciones requieren poco tiempo pero evitan problemas a gran escala.
¿Qué certificaciones debe tener el masterbatch negro en contacto con alimentos?
El producto debe probarse según la normativa que se aplica a su mercado, como el Reglamento de la UE n.º 10/2011, FDA 21 CFR o China GB 4806. El informe de la prueba debe cubrir la migración específica, los metales pesados y el contenido de PAH con las condiciones de tiempo y temperatura y simulantes alimentarios pertinentes.
¿Puede el masterbatch negro proporcionar suficiente protección UV sin estabilizadores UV separados?
Para muchos productos de poliolefina, el negro de humo bien disperso a una concentración final del 2 % al 2,5 % proporciona una buena protección contra los rayos UV, por lo que no siempre es necesario un estabilizador UV por separado. Para exposiciones extremas o piezas sensibles a la apariencia, se puede especificar una combinación de negro de humo y estabilizadores UV adicionales; El masterbatch puede entregar ambos en una sola pastilla.
¿Cuál es la vida útil del masterbatch negro?
Cuando se almacena en un almacén seco y fresco y se conserva en envases sellados, el masterbatch negro estándar se puede utilizar durante dos o tres años. Vuelva a secar el material si el paquete se abrió en un lugar con mucha humedad y verifique el contenido de humedad si procesa PET, PA u otros polímeros sensibles a la humedad.
Elegir el mejor masterbatch negro no se trata de encontrar el negro más oscuro. Se trata de hacer coincidir el grado con su polímero, validar la dispersión, confirmar el cumplimiento y comparar el costo total en su propia línea de producción. Todos estos son pasos manejables y deben escribirse en sus especificaciones de compra al igual que las tolerancias dimensionales en una pieza moldeada.
Si califica para un grado para película soplada, moldeo por inyección, extrusión de tuberías, contacto con alimentos o componentes automotrices, el equipo de E-LUCK puede enviar hojas de datos técnicos y muestras para una prueba de producción. el sitio web principal enumera la gama completa de grados de masterbatch negro por proceso e industria, y nuestros ingenieros están disponibles para analizar su aplicación específica.