
 English

Con una reducción del 3% en una línea de película para bolsas de basura de 45 micrones que funcionaba a 240 kg/h, un convertidor contó once motas negras por metro cuadrado durante el turno diurno y catorce durante la noche. La puerta de inspección de entrada era quince. La película se envió, el pedido se cerró y la misma discusión se reanudó el lunes siguiente. El convertidor sospechó de la resina. El proveedor de resina sospechó del masterbatch negro. El proveedor del masterbatch preguntó por el perfil del tornillo, la temperatura de fusión y la calibración de la dosificación antes de responder nada.
Ese bucle es el planteamiento en miniatura del problema de los masterbatch de la industria del plástico. No es un solo problema. Es un conjunto de brechas mensurables entre lo que dice una especificación de compra, lo que un proceso realmente puede ofrecer y lo que aceptará la puerta de inspección de un cliente. Cuando esas tres cosas se escriben de manera vaga, la culpa circula durante meses y nada se soluciona.
Aquí está la conclusión primero. Los problemas recurrentes en torno al masterbatch son: dispersión que nunca es completa, resina portadora que no coincide con el polímero de la matriz, carga de negro de humo que cambia el rendimiento mecánico por poder cubriente, deriva de color que cruza las tolerancias Delta E entre lotes, límites regulatorios que siguen moviéndose a través del contacto con alimentos, juguetes e interiores de automóviles, y plásticos negros que los clasificadores de infrarrojo cercano no pueden ver. Cada uno puede expresarse como una prueba, un número y una tolerancia. Esa versión del planteamiento del problema es la única versión que se resuelve.
El resto de esta página analiza cada afirmación por turno, muestra dónde emerge en una línea de producción y describe lo que un procesador o comprador puede medir en lugar de debatir.
Los seis planteamientos de problemas sobre los que discute la industria del plástico
Antes del detalle, aquí tenéis todo el paisaje en una sola pantalla. Cada tarjeta a continuación enmarca el problema como una pregunta que un equipo técnico puede responder con datos en lugar de opiniones, además del instrumento o prueba que produce la respuesta.
01
dispersión
¿Cuánto negro de humo no disperso sobrevive al paquete de pantalla y aparece como motas, geles o una curva de presión ascendente? Medido mediante pruebas del valor de presión del filtro, recuentos de motas y geles por unidad de área y el registro de presión del paquete de pantalla en un ciclo completo.
02
Compatibilidad del operador
¿La resina portadora se humedece y se dispersa en el polímero de matriz sin disminuir la resistencia al impacto o el alargamiento? Medido por impacto con muesca, tracción a la rotura y un índice de dispersión tomado de la misma placa moldeada.
03
Cargando economía
¿A partir de qué contenido de negro de humo el poder cubriente deja de mejorar mientras el costo, la densidad y la pérdida mecánica siguen aumentando? Medido por relación de contraste con un espesor de película fijo, relación de reducción y costo por mil piezas terminadas.
04
Consistencia del color
¿Hasta dónde puede llegar un lote antes de que el cliente lo note en el estante o en la nave de montaje? Medido por Delta E con dos iluminantes, más control de brillo y textura de superficie en una placa a juego.
05
Cumplimiento
¿Qué restricción se aplica a cada aplicación y qué pruebas exige el comprador antes de liberar un lote? Medido mediante pruebas de migración, detección de PAH y metales pesados, pruebas de olores y VOC, y una lista de sustancias documentada por grado.
06
Clasificación al final de su vida útil
¿Puede un clasificador de infrarrojo cercano detectar el artículo negro después de su recolección? Medido mediante pruebas de respuesta NIR, química de pigmentos y cualquier afirmación de reciclabilidad vinculada a la regulación de embalaje.
Tenga en cuenta que ninguna de estas afirmaciones puede responderse únicamente con un folleto del proveedor. Son problemas conjuntos entre el productor de masterbatch, el convertidor y el propietario de la marca, y cada uno necesita una muestra de referencia, un método de prueba y un propietario designado antes de poder cerrarse.
Planteamiento del problema 1: La dispersión nunca es perfecta, sólo es mensurable
El negro de carbón llega como partículas primarias en el rango de 10 a 100 nanómetros, fusionadas en agregados de aproximadamente 50 a 300 nanómetros, y esos agregados se agrupan en aglomerados que pueden tener decenas de micrones de ancho. El proceso de producción del masterbatch moja y separa los aglomerados; La extrusora del convertidor termina el trabajo. Lo que sobrevive a ambas etapas aparece como una mota, un gel, un punto débil en la película o un lento aumento en la presión de la pantalla.
Así que el planteamiento honesto del problema no es "la dispersión debe ser perfecta". Es: "la dispersión debe ser lo suficientemente completa como para que la presión del paquete de malla se mantenga estable durante toda la producción y el recuento de motas visibles permanezca por debajo de la puerta del cliente". Esa frase se puede comprobar. "Buena calidad" no puede.
Cinco variables controlan el resultado: la estructura y porosidad de la calidad del negro de carbón, la viscosidad fundida del portador, el paquete de aditivos humectantes y dispersantes, el historial de corte dentro de la extrusora y la humedad. La humedad merece especial atención porque el negro de carbón es higroscópico y una materia prima húmeda produce bolsas de vapor que se ven exactamente como un pigmento mal dispersado, lo que hace que los equipos busquen la causa raíz equivocada durante semanas. El masterbatch de negro de carbón normalmente se especifica con un 0,5% de humedad o menos.
| Método | lo que detecta | Lenguaje de especificación típico | Limitación |
|---|---|---|---|
| Valor de presión del filtro, probado según ISO 23900-5 o EN 13900-5 | Aglomerados lo suficientemente grandes como para cegar una pantalla definida | Aumento máximo de presión con un rendimiento establecido | Muestra la suma de defectos, no su distribución de tamaño. |
| Recuento de motas y geles en película o placa moldeada | Defectos visibles en la superficie. | Máximo de motas por encima de un tamaño establecido por metro cuadrado con un espesor establecido | Depende de los ojos del operador o de la calibración del escáner |
| Aumento de presión a largo plazo en la extrusora de producción. | Cegado gradual por aglomerados blandos. | Curva de presión plana durante un recorrido de ocho horas | Lento y consume tiempo de producción. |
| Microscopía o análisis de imágenes en secciones de microtomo. | Distribución del tamaño del aglomerado dentro de la pieza. | Sin aglomerados por encima del tamaño de micras indicado | Sólo laboratorio, muestra pequeña, no es un control de rutina. |
| Cambio del índice de flujo de fusión frente a una referencia | Interacción portadora y matriz, degradación térmica. | Índice de flujo de fusión dentro de más o menos 10% de la referencia | Indicador indirecto, fácil de malinterpretar |
La conclusión práctica: acuerde dos de estos métodos, uno para la inspección entrante y otro para la resolución de disputas, y escriba ambos en la orden de compra. Un proveedor que se resiste a nombrar un método le está diciendo algo sobre el control de su proceso.
Planteamiento del problema 2: compatibilidad con transportistas versus retención de propiedad
Un masterbatch negro es principalmente resina portadora. Los productos típicos contienen entre un 20% y un 50% de negro de humo, y el resto está compuesto por un polímero portador, dispersantes y estabilizadores. Ese portador no desaparece cuando los gránulos se derriten. Se convierte en parte del artículo terminado y, si no es compatible con el polímero matriz, forma una fase separada que daña la resistencia al impacto, alarga las líneas de flujo e incluso puede desgastar las herramientas.
El clásico desajuste es un masterbatch negro con soporte de polietileno dosificado en poliamida, ABS o policarbonato. En una película las consecuencias son leves. En una pieza de ingeniería, la misma decepción puede costar entre un 20 % y un 30 % de la resistencia al impacto con muesca antes de que alguien se dé cuenta, porque la pieza todavía parece correcta. La inspección visual pasa, las pruebas funcionales luego fallan y se culpa al taller de moldeo por la falla.
Por lo tanto, el planteamiento del problema dice: indicar el polímero de la matriz, indicar la ventana de temperatura de procesamiento y exigir que el portador sea idéntico a la matriz, químicamente compatible con ella o ausente por completo.
Retención de impacto con muesca después de una reducción del 3% en PA6 relleno de vidrio, valor de referencia sin relleno = 100
Valores indicativos de ensayos comparativos. Los números absolutos varían según el contenido de negro de humo, la carga del vidrio y las condiciones de moldeo, pero la clasificación entre los tipos de portadores es consistente.
El masterbatch sin portador es una respuesta al problema de compatibilidad, porque no hay ningún polímero extraño que diluya la matriz. La compensación es real: los grados sin portador generalmente funcionan con una mayor concentración de negro de carbón, exigen una dosificación gravimétrica precisa y necesitan suficiente energía de mezcla en el tornillo para humedecer el pigmento. En una máquina con un tornillo corto y de bajo cizallamiento, una calidad sin soporte puede dispersarse peor que una calidad con soporte bien adaptada. Haga coincidir el producto con la máquina, no solo con la resina.
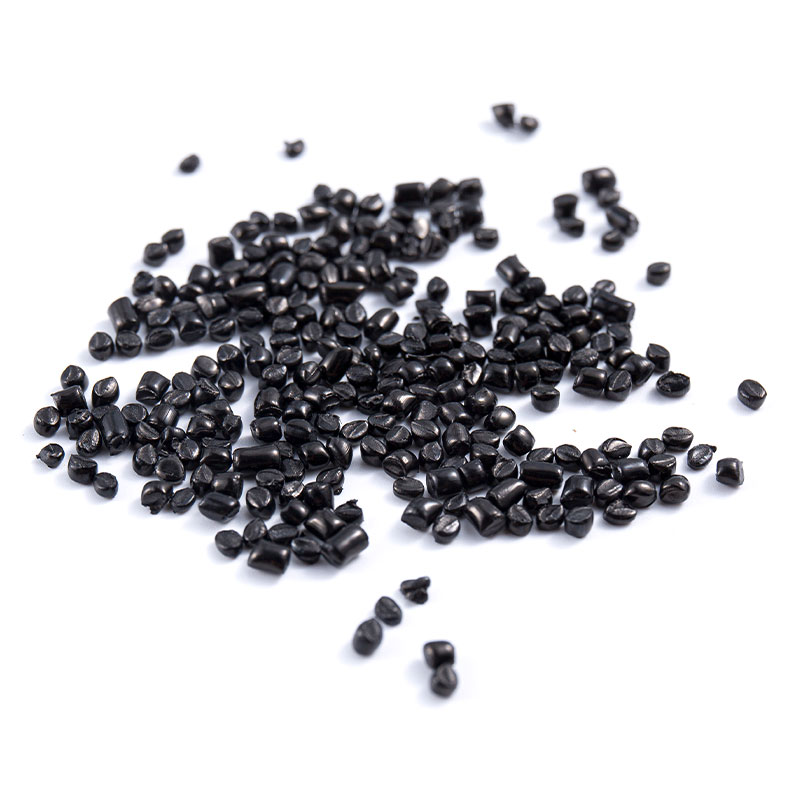 Masterbatch negro universal sin portador de alta concentración Y02V Masterbatch negro universal sin portador para programaciones mixtas; Elimina la falta de coincidencia de portadores en resinas de ingeniería como PA, PC, PBT, PPS. Ver producto →
Una ruta viable para programas de producción mixtos es un grado universal sin portadores de alta concentración, dosificado gravimétricamente en porcentajes bajos, lo que elimina por completo la cuestión de la falta de coincidencia de portadores para resinas de ingeniería como PA, PC, PBT y PPS.
Planteamiento del problema 3: Economía de carga, donde más negro de carbón no es más negro
El poder cubriente sigue una curva de saturación. Pasar una película de un contenido de negro de carbón del 1 % al 2 % proporciona un gran salto en la opacidad. Pasar del 3% al 4% no produce casi nada visible, pero la línea de costos sigue aumentando, la densidad de las piezas aumenta porque el negro de humo tiene una gravedad específica cercana a 1,8 y el alargamiento de rotura disminuye. Al mismo tiempo, una mayor carga de pigmento hace que la dispersión sea más difícil, no más fácil, por lo que el riesgo de manchas aumenta exactamente donde la calidad más importa.
Opacidad de la película y retención de alargamiento frente al contenido de negro de carbón en la película terminada.
Las barras azules muestran la relación de contraste como porcentaje. La ganancia entre el 3% y el 4% es inferior a un punto porcentual, mientras que el coste de los pigmentos, la densidad y la dificultad de dispersión siguen aumentando.
El mismo gráfico tiene una segunda mitad que los convertidores rara vez trazan. La retención de elongación en esas cuatro cargas suele ser de alrededor de 100, 96, 88 y 74 cuando la primera cifra se indexa con respecto a la película no pigmentada. En otras palabras, el último punto porcentual de opacidad se paga con aproximadamente una cuarta parte de la ductilidad de la película. Para una bolsa de basura que es arrastrada por la acera, eso no es una pérdida teórica.
El planteamiento del problema aquí es una instrucción de diseño más que una falla: defina el contenido mínimo de negro de carbón que cumpla con el requisito de opacidad, en la pared o espesor de película más delgado que el producto jamás pueda ejecutar, y especifique ese mínimo en la orden de compra. Pregunte a los proveedores por la curva de poder cubriente de su grado, no solo por el porcentaje nominal de negro de humo. Dos masterbatches etiquetados como 40% pueden comportarse de manera completamente diferente debido a la estructura del negro de humo, la viscosidad del portador y la calidad del dispersante.
Planteamiento del problema 4: Consistencia del color entre lotes y disciplina Delta E
El negro es el color menos tolerante de controlar y el más fácil de discutir. Debido a que la reflectancia es baja, un pequeño cambio en la luminosidad es más visible a simple vista que el mismo cambio numérico en un color de tono medio. Un Delta E de 0,5 que pasaría desapercibido en una pieza beige puede resultar evidente en la carcasa de un electrodoméstico negro mate, especialmente bajo la iluminación de una tienda.
Dos cuestiones prácticas impulsan la mayoría de las disputas. Primero, Delta E no es un número. Delta E 1976 y Delta E 2000 producen valores diferentes para el mismo par de muestras, por lo que una especificación que dice "Delta E inferior a 1,0" sin nombrar la fórmula es una invitación abierta al desacuerdo. En segundo lugar, el cambio de luminosidad es la variable dominante en el negro. Controlar estrechamente Delta L suele ser más importante que controlar los canales a y b.
En tercer lugar, un cambio de grado de negro de humo cambia el matiz. Un tamaño de partícula primaria más fino tiende a producir un negro más azul y azabache, mientras que un grado de estructura más grueso y más alto se lee más marrón o más gris en el mismo Delta E. Cuando un proveedor intercambia lotes de negro de carbón por razones de costo o disponibilidad sin informarle al cliente, el color objetivo cambia, la placa de referencia del cliente ya no coincide y todos pierden una semana.
| Solicitud | Objetivo de tolerancia típico | Condiciones de medición | Notas |
|---|---|---|---|
| Molduras industriales en general. | Delta E 2000 entre 1,5 y 2,0 | D65, observador de 10 grados, textura de superficie adaptada | La evaluación visual todavía decide disputas fronterizas |
| Piezas interiores de automóviles visibles | Delta E 2000 dentro de 1,0, Delta L dentro de más o menos 0,3 | D65 y una segunda placa luminosa de grano adaptado | Olor y empañamiento certificados por separado. |
| Película de embalaje para el consumidor | Delta L dentro de más o menos 0,4 con una relación de contraste fija | D65, película en el ancho de producción. | La opacidad se especifica junto con el color. |
| Juguetes y bienes de consumo. | Delta E 2000 dentro de 1.0 contra un maestro aprobado | D65, placa pulida | Combinado con PAH y cribado de metales pesados |
| Vajilla en contacto con alimentos | Delta E 2000 dentro de 1,5 | D65, acabado superficial de producción | Los datos de migración deben corresponder al mismo grado. |
Un hábito útil es conservar una muestra de cada lote entrante, almacenarla en la oscuridad y volver a leerla en la placa de referencia cada vez que llega una queja de un cliente. La medición retrospectiva resuelve la mayoría de los argumentos sobre el color en una tarde, pero sólo si la muestra existe.
Planteamiento del problema 5: Las líneas de cumplimiento siguen avanzando
Hace diez años, una hoja de datos de masterbatch negro era en gran medida un documento técnico. Hoy en día, la sección de cumplimiento suele ser más larga que la sección técnica y es la parte que detiene los envíos en la aduana o en la puerta del propietario de la marca.
El contacto con alimentos es el caso común más estricto. En la Unión Europea, el Reglamento marco 10/2011 regula los materiales plásticos en contacto con alimentos, con límites de migración generales y límites de migración específicos que se aplican a cada sustancia que pueda transferirse. En los Estados Unidos, los colorantes para polímeros se incluyen en el Título 21 del Código de Regulaciones Federales, y el negro de carbón utilizado en aplicaciones en contacto con alimentos debe estar respaldado por la lista correspondiente. En China, la serie GB 4806 establece los requisitos para los plásticos en contacto con alimentos. Un proveedor que sólo puede ofrecer una afirmación general como "calidad alimentaria disponible" no responde a la pregunta; lo que un comprador necesita es la declaración del material, el informe de prueba de migración y la trazabilidad del lote que los conecta con los bidones entregados.
Los bienes de consumo conllevan un conjunto de restricciones diferente. Los hidrocarburos aromáticos policíclicos son la principal preocupación respecto del negro de carbón, porque tanto la materia prima como la ruta de producción influyen en los niveles de residuos. Las categorías más estrictas bajo los requisitos de HAP de la marca GS establecen límites en el rango de 0,2 mg/kg para sustancias individuales como el benzo[a]pireno, y las normas de seguridad de los juguetes añaden requisitos de migración de metales pesados.
Los interiores de los automóviles añaden requisitos de olores y emisiones. Las clasificaciones de olor VDA 270 y los resultados de desorción térmica VDA 278 generalmente los especifica el fabricante del vehículo, y un masterbatch de baja volatilidad no es opcional en una cabina cerrada. Aquí es donde la selección del portador y la elección del aditivo influyen en el cumplimiento: un paquete de lubricante de bajo costo puede cumplir con el objetivo de color y no pasar la prueba de empañamiento.
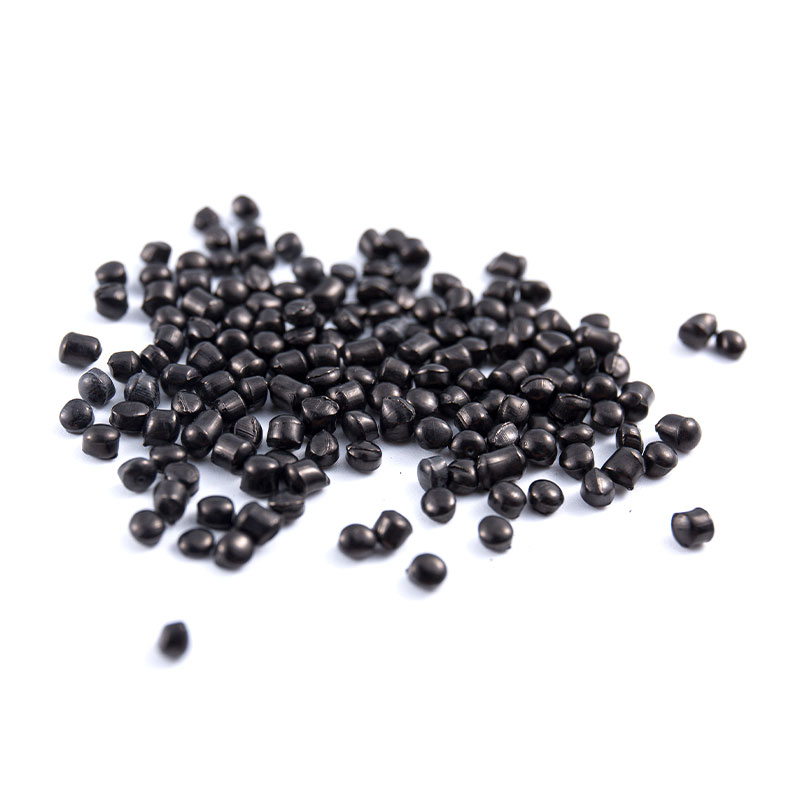 Masterbatch negro de alto blindaje contra la luz para envasado de alimentos AM4018 Masterbatch negro de PE en contacto con alimentos para películas y loncheras; Un fuerte bloqueo de la luz, una dispersión uniforme y una lista de sustancias documentada reducen el riesgo de rechazo. Ver producto →
Para películas y bolsas para envasado de alimentos, un grado de contacto con alimentos con alto blindaje contra la luz creado sobre una lista de sustancias documentada elimina la causa más común de lotes rechazados, que es una falta de coincidencia entre el grado que se probó y el grado que se envió.
Planteamiento del problema 6: Plásticos negros y clasificabilidad al final de su vida útil
El problema más reciente de la industria no tiene nada que ver con la extrusora. El equipo de clasificación de infrarrojo cercano utilizado en la recuperación de envases opera en aproximadamente la banda de 800 a 2500 nanómetros, y el negro de carbón absorbe ampliamente en ese rango. El resultado es que una botella de polietileno negra puede ser químicamente idéntica a una natural y seguir siendo invisible para el clasificador, por lo que se desvía hacia los residuos y se quema o se deposita en vertederos.
La regulación se ha puesto al día con el hecho técnico. El Reglamento de la UE sobre envases y residuos de envases, vigente desde 2025, introduce gradualmente requisitos de reciclabilidad que entran en vigor a partir de 2030, y varios propietarios de marcas ya han incluido envases negros en su lista restringida para mercados con infraestructura de clasificación avanzada. Otras regiones están siguiendo el mismo manual.
Las respuestas técnicas se dividen en tres grupos:
- Masterbatch negro detectable por NIR, que reemplaza parte del negro de humo con pigmentos reflectantes de infrarrojos para que el artículo produzca una firma espectral legible. El poder de ocultación y el costo son dos compensaciones, y ambas son negociables con el equilibrio correcto de pigmentos.
- Contenido reducido de negro de humo combinado con una distribución del tamaño de partículas diseñada para una opacidad máxima por unidad de pigmento, lo que mantiene la firma parcialmente legible y al mismo tiempo reduce el costo.
- Diseño monomaterial, donde el artículo se construye a partir de una familia de polímeros sin capas de barrera oscuras ni adhesivos negros que confundirían al clasificador incluso si la superficie exterior lee correctamente.
Para un convertidor, el planteamiento del problema es una consideración de compra futura más que un problema actual, pero el plazo de entrega es corto. Un productor de envases que califica con un grado detectable por NIR ahora tiene una ventaja comercial en las conversaciones con propietarios de marcas que ya están incluyendo la reciclabilidad en sus acuerdos de suministro.
Mapa de síntomas a causas fundamentales para quejas comunes sobre Masterbatch
La mayoría de los argumentos sobre la fábrica colapsan una vez que el síntoma, la causa probable, los datos necesarios y el propietario de la solución se escriben en la misma fila. Esta es la tabla que vale la pena imprimir y fijar cerca de la estación de dosificación.
| Síntoma | Causa raíz más probable | Datos para recopilar | Dueño de la solución |
|---|---|---|---|
| Motas negras y geles en película. | Aglomerados no dispersos, humedad, cizallamiento insuficiente, paquete de malla sobredimensionado | Curva de presión, valor de presión del filtro, contenido de humedad, perfil de temperatura de fusión | Proveedor de masterbatch con el productor de cine. |
| Rayas o líneas de flujo en molduras. | Masa fría, mala mezcla distributiva, gradiente de temperatura del molde | Estudio de tiro corto, registro de peso de tiro, temperaturas de fusión y molde. | taller de molduras |
| Deriva de color entre los días de producción | Cambio de lote de negro de humo, deriva de dosificación, cambio del índice de flujo de fusión | Registro Delta E frente a la referencia conservada, registro de dosificación gravimétrica | Equipo de calidad de proveedores y convertidores. |
| Pérdida de fuerza de impacto después de la caída. | Discrepancia entre el portador y la matriz, exceso de carga de pigmento, secado excesivo | Ensayo de impacto sobre placas de descenso, identificación de portadores, cálculo de carga. | Proveedor y convertidor, conjuntamente |
| Neblina superficial o floración | Sobrelubricación, dispersante incompatible, migración a la superficie. | Lectura de brillo, detección de aditivos, inspección de depósitos de molde. | Proveedor de masterbatch |
| Fallo por olor o empañamiento en el acabado interior. | Fracción portadora volátil, residuos de bajo peso molecular. | Resultados VDA 270 y VDA 278 en la pieza terminada | Proveedor de masterbatch |
| Aumento de presión después de tres o cuatro horas de funcionamiento. | Aglomerados suaves que cegan lentamente el paquete de pantalla. | Registro de presión a largo plazo con marcas de tiempo y resultado de la prueba de filtro | Ambas partes revisan juntas |
| Variación de peso en la pieza terminada | Supuesto de dosificación volumétrica, densidad aparente del pellet inconsistente | Verificación de dosificación gravimétrica, certificado de densidad aparente. | Calibración de equipos convertidores |
Qué escribir en una especificación de Masterbatch negro
La acción de mayor valor en toda esta discusión es dejar de comprar con una descripción de una sola línea. Una especificación viable para un masterbatch negro incluye los siguientes elementos, y cada uno de ellos es mensurable.
- Polímero de matriz y cada familia de polímeros que debe servir el grado, incluidos los componentes secundarios de cualquier mezcla.
- Resina portadora, nombrada explícitamente, junto con una declaración de lo que sucede si el portador no coincide.
- Tipo de negro de carbón y contenido nominal, con la curva de poder cubriente proporcionada como un gráfico en lugar de un solo número.
- Aceptación de dispersión, expresada mediante un método de prueba nombrado y un valor máximo, más el tamaño de pantalla utilizado.
- Límite de humedad, normalmente 0,5% o menos, según se indique en el método de prueba.
- Objetivo de color con la placa de referencia, el iluminante, el ángulo del observador, la fórmula Delta E y la condición de textura de la superficie.
- Retención de propiedades mecánicas, con impacto mínimo con muesca y alargamiento a la rotura, medidos en una placa de descenso de la matriz real.
- Índice de flujo de fusión del masterbatch y cambio permitido en el compuesto terminado.
- Grado de filtración, rango de tamaño de pellets, densidad aparente y formato de embalaje utilizado para el envío.
- Documentación reglamentaria: declaración de materiales, informes de pruebas de migración cuando corresponda, detección de PAH y metales pesados, además de cualquier prueba de olores y emisiones para uso automotriz.
- Trazabilidad del lote desde el bidón entregado hasta el lote de negro de humo, con un certificado de análisis por lote en lugar de por envío.
- Compromiso de muestra retenido, para que las disputas puedan volver a medirse meses después.
Los convertidores que quieran una referencia más profunda sobre la selección de pigmentos y el comportamiento del portador antes de escribir ese documento pueden trabajar con esto. Guía de masterbatch de negro de humo que cubre tipos y selección de portadores , que explica cómo interactúan la estructura del negro de carbón, el tamaño de las partículas primarias y la viscosidad del portador dentro de la extrusora.
Cómo E-LUCK enmarca estos planteamientos de problemas en la fabricación
E-LUCK, la marca de exportación de Guangdong Yijuyuan Plastic Technology, es un fabricante de masterbatch negro en lugar de un comerciante general, y la matriz de productos está organizada exactamente en torno a los planteamientos de problemas descritos anteriormente. Los grados se agrupan primero por ruta de procesamiento, luego por aplicación y luego por resina portadora, que es la misma secuencia que utiliza un convertidor al diagnosticar una falla.
En cuanto al procesamiento, la gama cubre películas sopladas, inyección y extrusión, tubos y perfiles, láminas, alambres y cables, y moldeo por soplado. Sólo dentro de las películas, los grados de película agrícola, bolsa de mensajería, bolsa de compras y de basura y película estirable están separados, porque un grado adaptado para una película estirable de 12 micrones no es el mismo producto que uno adaptado para una película agrícola de 100 micrones que debe sobrevivir dos temporadas de exposición a los rayos ultravioleta. En el lado de la inyección y extrusión, las piezas y carcasas de electrodomésticos, las molduras de alto brillo y los tipos de juguetes tienen cada uno sus propios requisitos de dispersión y superficie, razón por la cual gama de masterbatch negro de película soplada se especifica por separado de un grado de moldeo incluso cuando el porcentaje nominal de negro de humo parece similar.
En cuanto a los operadores, la empresa mantiene familias dedicadas para AS, PC, PA, PBT, PET, PPA, PPS, PS, TPU, PCTG y POE, además de productos sin operadores y una categoría de desarrollo personalizado. Esa estructura existe porque el segundo planteamiento del problema, la compatibilidad de los portadores, no se puede resolver con un único producto universal sin aceptar una pérdida de rendimiento en algún lugar de la planta.
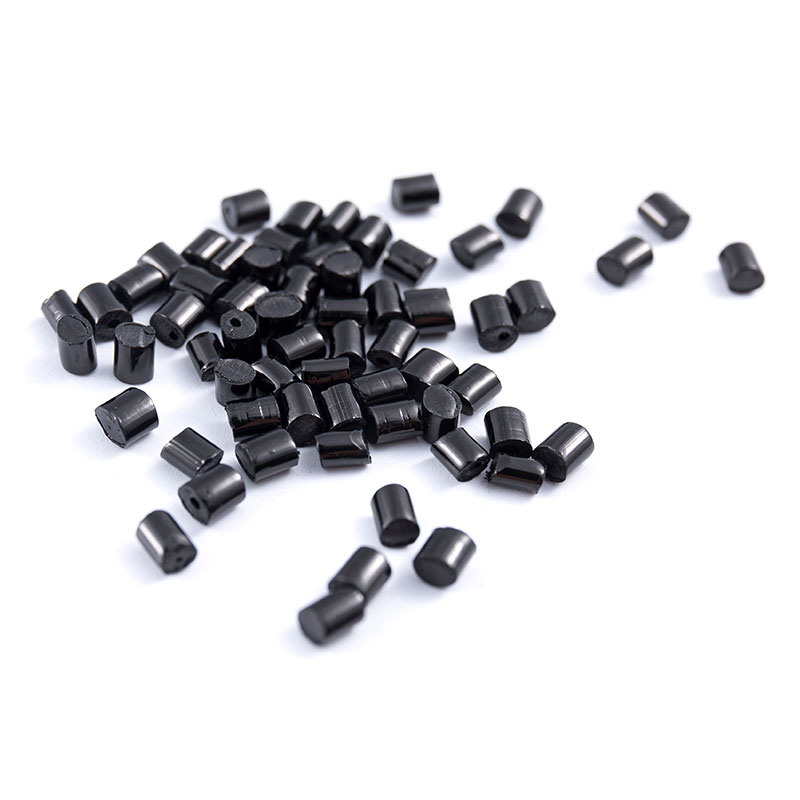 Masterbatch negro interior respetuoso con el medio ambiente de baja volatilidad Masterbatch negro con portador AS(SAN) para interiores de automóviles y viviendas; bajo VOC, baja migración y tono azul-negro estable para piezas de ABS/PC que requieren cumplimiento OEM. Ver producto →
Para los interiores de automóviles, la consideración relevante es el cumplimiento combinado: un grado poco volátil y de bajo olor debe mantener su color durante el ciclo de moldeo y aun así pasar las pruebas de emisiones que especifica el fabricante del vehículo. Las noticias publicadas por la compañía incluyen la finalización de la certificación del sistema de gestión de calidad automotriz IATF 16949, que es la capa de documentación que respalda ese tipo de requisito.
En la práctica, la ruta más rápida desde una queja hasta una acción cerrada es enviar el polímero de matriz, la relación de reducción actual, las temperaturas de procesamiento, una muestra de la pieza defectuosa y la especificación objetivo al productor del masterbatch. Un proveedor que sólo puede responder con una cotización no está resolviendo un planteamiento de problema. Un proveedor que responde con un plan de prueba, una propuesta de cambio de operador y un cronograma está haciendo el trabajo que se describe en esta página.
Preguntas frecuentes
¿Cuál es el planteamiento del problema de la industria del plástico con respecto al masterbatch en una frase?
Masterbatch se vende como un concentrado que se espera que resuelva las necesidades funcionales y de color en un solo paso de dosificación, pero su rendimiento depende del polímero de la matriz, la máquina de procesamiento y la restricción del uso final, por lo que el verdadero problema de la industria es que no se puede especificar, probar o garantizar un solo concentrado sin que se arreglen primero esas tres piezas de contexto.
¿Por qué la dispersión es más importante para el negro que para muchos otros colores?
El negro de carbón tiene partículas primarias muy finas y una fuerte tendencia a aglomerarse, y cualquier grupo no disperso se lee como una mancha negra dura sobre un fondo negro donde un color claro lo ocultaría. El negro también tiende a usarse con una mayor carga de pigmento que los colores pastel, lo que dificulta la humectación y aumenta el riesgo de que la pantalla se deslumbre a largo plazo.
¿Se puede utilizar un masterbatch negro portador de polietileno en poliamida o policarbonato?
Se puede dosificar y, a menudo, parecerá aceptable, pero el polietileno se convierte en una fase separada que reduce la resistencia al impacto y puede causar defectos en la superficie. Para resinas de ingeniería, utilice un portador adaptado a la matriz o pase a un grado sin portador con dosificación gravimétrica precisa y suficiente energía de mezcla en el tornillo.
¿A qué ratio de decepción debería apuntar un productor de cine?
La mayoría de los productores de películas utilizan entre el 2% y el 5% de un masterbatch de negro de carbón del 30% al 50%, según el calibre de la película y el requisito de opacidad. Trabaje hacia atrás a partir de la relación de contraste que el producto necesita en su calibre más fino, luego verifique la retención del alargamiento en esa carga, porque el costo mecánico del último punto porcentual de opacidad suele ser mayor de lo que vale el ahorro de pigmento.
¿Cómo se debe escribir la tolerancia del color para que se pueda hacer cumplir?
Nombra la placa de referencia, el iluminante, el ángulo del observador, la textura de la superficie, la fórmula Delta E y el límite numérico, e indica qué canal domina. En negro, controlar Delta L con más precisión que los canales a y b refleja lo que el ojo humano realmente nota y evita discusiones posteriores sobre qué número debería haberse utilizado.
¿Qué documentos deben acompañar a un masterbatch negro en contacto con alimentos?
Como mínimo: una declaración completa del material para el grado, informes de pruebas de migración de un laboratorio acreditado que cubra las condiciones de uso previstas, una lista de sustancias que coincida con el marco regional relevante y certificados de análisis a nivel de lote que permitan rastrear el material entregado hasta esas pruebas. Una declaración general de que un producto es de calidad alimentaria no es prueba suficiente para el expediente de cumplimiento del propietario de una marca.
¿El uso de masterbatch negro impide que se recicle un artículo de plástico?
No por sí solo. El obstáculo es la detección. El negro de carbón convencional absorbe la luz infrarroja cercana, por lo que los clasificadores automáticos no pueden identificar el polímero y el artículo se desvía hacia el residuo. Las formulaciones de masterbatch detectables por NIR y la carga reducida de pigmentos le dan al clasificador una firma legible, y los diseños monomateriales hacen que esa firma sea más fácil de leer.
¿Qué necesita enviar un convertidor para obtener una respuesta rápida a la causa raíz?
Cinco cosas: el polímero de matriz y cualquier aditivo que ya esté en el compuesto, la relación de reducción actual y cómo se dosifica, el perfil de temperatura de procesamiento completo, una muestra física del artículo o película defectuosa y la especificación objetivo, incluido el método de prueba utilizado en la inspección entrante. Con esos cinco elementos, la mayoría de las preguntas sobre dispersión y compatibilidad se pueden diagnosticar sin una visita al sitio.
La próxima vez que un recuento de motas o una lectura de color inicie un debate en el taller, resista la tentación de reabrir la conversación general sobre la calidad. Elija el enunciado del problema que coincida con el síntoma, nombre la prueba que lo resolverá y acuerde por escrito el número que cuenta como aprobado. La dispersión, la coincidencia de transportistas, la carga, el color, el cumplimiento y la capacidad de clasificación son cuestiones finitas. Sólo se vuelven interminables cuando no se escriben.
Comience con la lista de verificación de especificaciones, tome una calificación a la vez y cree el archivo de muestra retenido a medida que avanza. Ese archivo, más que cualquier certificado, es lo que convierte una denuncia recurrente en una sola tarde de medición.